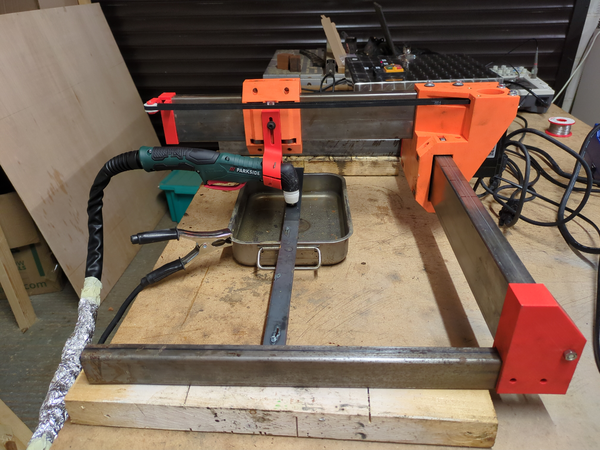
DIY CNC 가공을 해본 사람이라면 플라즈마 절단기를 모션 플랫폼에 올려 철판을 자유 형상으로 잘라내는 작업을 한 번쯤 꿈꾼다. 엔드밀로 평면 부품을 깎는 작업은 정밀하지만 느리고 소모성 공구를 빠르게 소진시키기 때문이다. 그런데 플라즈마 절단기를 CNC에 결합할 때 발목을 잡는 대표적인 문제가 바로 '고주파 점화(HF start)' 방식이다. 이 글은 영국의 한 메이커가 실수로 HF start 방식의 저가 플라즈마 절단기를 손에 넣은 뒤, 이를 CNC로 작동시키기까지의 과정을 정리한 실전 기록이다. 결론부터 말하면 핵심 해법은 의외로 단순한 관점 전환, 즉 제어기와의 통신을 USB에서 WiFi로 바꾸는 것이었다.
왜 고주파 점화가 문제인가
플라즈마 절단기는 토치 끝에서 파일럿 아크를 만들어 점화하는데, HF start 방식은 이 점화 순간 막대한 전자파 간섭(EMI)을 발생시킨다. 이 간섭은 주변 전자기기를 교란하며, 특히 CNC 모션 컨트롤러로 연결된 USB 시리얼 연결을 끊어버리는 증상으로 나타난다. 그래서 플라즈마 절단기를 새로 구할 생각이라면 간섭 걱정이 없는 '블로우백 점화(blowback start)' 방식을 고르는 편이 정석이다. 필자도 사전 조사를 제대로 했다면 HF start 기계에 입찰하지 않았겠지만, eBay에서 80파운드에 Parkside PPS 30 B2를 덜컥 낙찰받으면서 어쩔 수 없이 이 방식을 다뤄야 하는 상황에 놓였다.
문제의 실마리는 우연히 드러났다. 6040 CNC 라우터로 테스트 프로그램을 돌리던 중 아크를 점화하자 제어 소프트웨어(UGS)와 Grbl 펌웨어의 연결이 끊겼는데, 마침 그 프로그램이 길고 느린 이동 명령으로 구성되어 Grbl의 버퍼에 수 분 분량의 동작이 남아 있었다. 그 결과 UGS가 완전히 먹통이 된 상태에서도 Grbl은 버퍼에 쌓인 gcode를 정확히 따라 기계를 계속 움직였다. 즉 HF start 간섭이 모션 제어 자체를 망가뜨리는 것이 아니라, 단지 USB 시리얼 통신만 끊는다는 점이 확인된 것이다. 간섭에 취약한 물리적 연결선을 없애면 문제가 사라진다는 뜻이다.
유선 대신 무선으로, FluidNC와 ESP32
해법은 ESP32 보드에서 동작하는 FluidNC를 쓰고 WiFi로 제어기와 통신하는 것이었다. FluidNC는 Grbl과 호환되면서도 최신 마이크로컨트롤러에 적합한 펌웨어다. 간섭에 끊길 USB 선 자체가 없으니 점화 순간의 EMI가 통신을 방해하지 못한다. 지인은 광섬유 통신이 WiFi보다 더 안정적일 것이라고 제안했는데, 실제로 그럴 가능성은 높지만 설치 수고가 더 든다. 한 가지 성가신 점은 ESP32의 출력이 5V가 아닌 3.3V라는 것인데, 필자는 Arduino Nano ESP32용 브레이크아웃 보드를 만능기판에 직접 만들고 74HCT245를 레벨 시프터로 전용해 3.3V 입력에서 5V 출력을 뽑아냈다. 다만 본인도 이 방식이 얼마나 정석적인지는 확신하지 못한다고 덧붙였다.
구동계 선택에서도 실용적 판단이 돋보인다. 처음엔 분해한 i3 복제 3D 프린터에서 남은 소형 스테퍼 모터와 A4988 드라이버로 실험했고 이것으로도 충분했을 것이라 봤지만, 미완성 미니밀 프로젝트에서 남은 Leadshine 이지 서보가 있어 이를 썼다. 간섭이 엔코더 입력을 교란할까 우려했으나 테스트해보니 문제없었다. 다만 서보의 알람 출력을 FluidNC 입력에 연결했더니 아크가 점화될 때마다 거짓 트리거가 발생해, 알람 입력 없이 서보를 운용하기로 했다. 플라즈마 절단은 절삭 부하가 사실상 없어 고급 서보가 필수는 아니며, 기계는 '화려한 펜 플로터'에 가깝다는 것이 필자의 솔직한 평가다. Leadshine 문서는 최소 18V를 요구하지만 수중에 있던 12V 전원으로도 무리 없이 돌아갔다.
움직이는 것과 잘 자르는 것은 별개
모션 플랫폼은 각관 강재와 3D 프린팅 부품, 그리고 역시 프린터에서 남은 GT2 벨트와 프린팅 풀리로 구성했다. '리니어 레일'은 608 베어링이 각관 위를 직접 구르는 방식인데, 조정 기능을 넣지 않은 탓에 유격이 다소 있다. 라우터에는 턱없이 부족하겠지만 플라즈마 절단에는 무방하다는 판단이다. 토치 점화는 FluidNC가 제어하는 릴레이로 M3/M5 명령을 통해 켜고 끄며, 단 FluidNC에서 M3가 동작하려면 0이 아닌 스핀들 속도를 줘야 해 'M3 S1' 형태로 호출해야 한다는 실용 팁도 있다.
여기까지 구축했지만 정작 깔끔한 절단은 쉽지 않았다. 문서상 12mm 강판까지 자른다고 하나 4mm 강판에서는 공기압, 전류, 이송 속도를 아무리 조절해도 깨끗한 절단면을 얻지 못했다. 3mm 강판에서는 첫 시도부터 한결 나았고 하트 모양을 잘라내는 데 성공했지만, 아랫면에 슬래그가 많이 붙었고 한 축은 직각으로 잘리는 반면 다른 축은 심하게 경사진(베벨) 단면이 나왔다. 필자는 소모품 교체와 토치 클램프 각도 조정으로 베벨을 잡을 생각이지만, 과도한 베벨과 부진한 절단 성능이 기계 자체의 결함을 시사하는 것인지, 그것이 중고로 팔려 나온 진짜 이유인지는 아직 판단을 유보하고 있다.
DIY 관점에서 눈여겨볼 지점
전기 설비 측면의 교훈도 실무적이다. 컴프레서와 플라즈마 절단기를 같은 멀티탭에 물렸다가 작업 도중 퓨즈가 끊겼고, 회로를 분리하자 바로 해결됐다. 이후에도 16암페어 차단기가 몇 차례 떨어져 컴프레서를 다른 회로로 돌리거나 회로를 증설할 필요를 느꼈다. 안전 측면에서 이 기계에는 비상 정지 버튼이 없지만, 토치를 끄거나 전원을 내릴 수 있고 플라즈마 절단기를 무인으로 돌릴 일은 없으니 크게 우려하지 않는다는 입장이다. 제어반에는 '토치' 표시등이 있어 FluidNC가 릴레이를 요청하면 불이 들어오되, 스위치를 'enable'에 두지 않으면 실제로는 켜지지 않도록 해 gcode 실수로 토치가 예기치 않게 점화되는 것을 막는다.
리밋 스위치를 달지 않은 이유도 토론해볼 만하다. 자동 공구 교환 같은 기능이 없는 한 전역 좌표계의 이점이 크지 않고, 어차피 작업마다 작업 좌표를 설정하기 때문이라는 것이다. 특히 이 기계에서는 HF 아크가 점화될 때마다 리밋 스위치가 거짓으로 트리거될 공산이 크다. 마지막으로 필자는 FluidNC와 통신하는 자작 gcode 전송기를 만들었지만, 이는 기존과 다른 동작을 원했고 코딩 에이전트 덕에 소프트웨어 제작이 저렴해졌기 때문일 뿐, UGS도 WiFi 통신이 가능해 반드시 직접 만들 필요는 없다고 못 박는다. 요컨대 이 프로젝트의 가장 이식성 높은 교훈은 하나다. HF start 간섭의 본질은 제어 로직이 아니라 통신 선로의 취약성에 있으므로, 무선화로 선로를 끊어내면 저가 장비로도 CNC 플라즈마 절단을 굴릴 수 있다는 점이다.